Del wellboat a la planta: cómo el coho se transforma en producto de exportación
Entre la jaula y el contenedor refrigerado se concentra una operación en la que unas horas pueden comprometer meses de cultivo. Durante la cosecha, el transporte, el aturdimiento, el desangrado y el procesamiento, cada etapa determina cuánto de la calidad construida en el agua dulce y la engorda llegará hasta el mercado.
La cosecha del salmón coho no se distribuye de forma pareja durante el año. Su marcada estacionalidad, asociada a un ciclo de producción más breve que el del salmón Atlántico, concentra gran parte de la operación entre el segundo semestre y los primeros meses del año siguiente. En esa ventana coinciden la disponibilidad de los centros, los buques vivero o wellboats, la capacidad de faena, los sistemas de enfriamiento, los túneles de congelación, el transporte y la mano de obra.
El resultado es principalmente un producto congelado, comercializado en formatos como H&G, sigla de headed and gutted o pescado sin cabeza ni vísceras, y filetes. Japón se mantiene como su principal destino histórico y allí el coho se utiliza con frecuencia en cortes tipo kirimi: porciones diagonales, habitualmente con piel, que posteriormente pueden salarse o cocinarse. Este mercado exige consistencia en la textura, el color, la presentación y la cadena de frío.
El cuello de botella de la cosecha
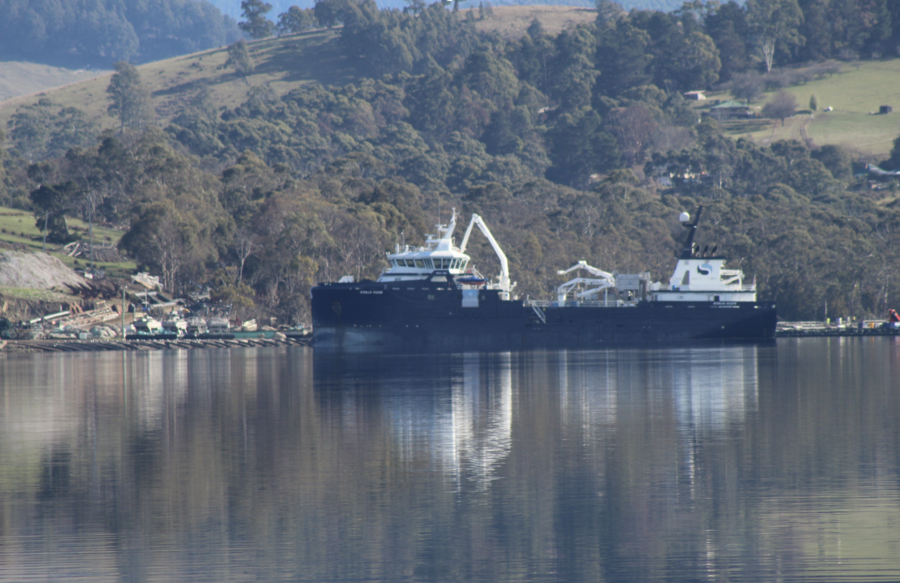
Antes de ingresar a la planta, el coho puede seguir rutas distintas. Dependiendo del modelo operacional, los peces pueden trasladarse vivos en un wellboat hasta una instalación de faenamiento en tierra o ser aturdidos, sacrificados y desangrados antes de llegar a la planta. En ambos casos, la coordinación entre centro de cultivo, transporte y proceso debe reducir las esperas, controlar la densidad y el oxígeno y mantener condiciones térmicas adecuadas.
David Garrido Ferreira, médico veterinario y gerente técnico de Salmones Aysén, sitúa el principal desafío operacional en “la complejidad de coordinar centros dispersos y geográficamente remotos, sumado a una ventana de cosecha concentrada que tensiona la disponibilidad de wellboats, la capacidad de las plantas y la cadena de frío”. Esa estacionalidad, explica, genera picos capaces de saturar de forma simultánea la planta, los túneles de congelación, el transporte y la disponibilidad de trabajadores.
Para mitigar esa presión, Garrido plantea escalonar los ingresos de smolts, distribuir al máximo la ventana de cosecha y dimensionar la infraestructura de enfriamiento y faena en función de los flujos máximos, no solo de los promedios anuales. A ello se suma la gestión de la mano de obra temporal y su curva de aprendizaje. “El salmón coho exige un cuidado y una delicadeza de procesamiento distintos a otras especies”, señala. La rotación o pérdida de personal experimentado puede generar quiebres durante la temporada y elevar los costos operacionales. Además, cualquier evento sanitario o ambiental adverso dentro de una ventana estrecha puede tener un impacto económico mayor.
El desafío de hacer circular los datos
Fernando Winter, gerente comercial de Meritens, plantea que las plantas ya producen una gran cantidad de información, pero no siempre la entregan a tiempo a quienes toman las decisiones. “La información está, pero no siempre está disponible a la persona correcta”, afirma. Desde la perspectiva de un proveedor de equipos de proceso, el desafío no radica únicamente en incorporar tecnología, sino en conectar los datos de cada etapa con la gestión de la línea.
Cuando esa información no circula, aumentan la variabilidad, las detenciones y los tiempos muertos. Para sostener el nivel de producción a pesar de esas pérdidas, alguna variable termina cediendo. “En esta ecuación, usualmente la calidad termina perdiendo”, advierte Winter.
Las etapas críticas del proceso
No hay una etapa que pueda aislarse de las demás. El manejo previo, el aturdimiento, el sacrificio, el desangrado, el enfriamiento y la higiene de las superficies funcionan como controles encadenados. Una falla temprana reduce el margen de acción de las etapas siguientes.
El primer punto crítico es el manejo y bombeo previo al aturdimiento. La forma en que se concentra, moviliza y transporta la biomasa influye en la condición con que los peces llegan al faenamiento. “Toda la calidad del producto pasa por la gente que hace el manejo previo”, señala Winter.
El segundo punto es el aturdimiento seguido del sacrificio y el desangrado. Según Winter, un procedimiento bien ejecutado puede contribuir a prolongar la vida útil y reducir puntos de sangre y fisuras en el filete. Garrido menciona, entre las medidas necesarias, un ayuno precosecha que permita limpiar el tracto digestivo sin comprometer el vigor del pez; un manejo de biomasa de bajo impacto; el control de la densidad y del oxígeno disuelto durante la carga y el transporte; un aturdimiento eficaz, ya sea percusivo o eléctrico, que anule rápidamente la sensibilidad; y un desangrado oportuno.
El estrés previo al sacrificio puede acelerar la entrada en rigor mortis y modificar el pH muscular, aunque sus efectos sobre la calidad dependen de las condiciones y del método aplicado. La pérdida por goteo o exudado también es multifactorial: se relaciona con la capacidad del músculo para retener agua y puede verse influida por el momento del fileteado, la congelación, el almacenamiento y, en determinados escenarios, el estrés previo. Del mismo modo, el enfriamiento en vivo no debe entenderse como un beneficio universal. En estudios con salmón Atlántico ha retrasado el rigor bajo condiciones específicas, pero también ha modificado indicadores fisiológicos de estrés, por lo que su aplicación requiere protocolos validados para cada operación.
El tercer control es la temperatura. Reducirla con rapidez y mantener el producto por debajo de 5 °C ralentiza el crecimiento microbiano, pero no elimina los patógenos ni reemplaza los controles de higiene. El frío también influye en la textura, la separación de los bloques musculares o gaping y la vida útil del producto.
El cuarto control es el descamado o deslimado. En peces sanos, el músculo presenta normalmente una carga microbiana muy baja, mientras la piel, las branquias, el tracto digestivo, el agua, los equipos y la manipulación constituyen vías relevantes de contaminación. El descamado y el deslimado reducen materia orgánica superficial, pero su eficacia microbiológica depende del diseño higiénico de los equipos, del agua empleada y de la limpieza y desinfección del sistema. “Si me preguntan cuál es el más importante de esos cuatro, no puedo romper ninguno, porque es una cadena”, resume Winter.
La inocuidad comienza antes de la planta
La doctora Javiera Cornejo, médica veterinaria, académica de la Facultad de Ciencias Veterinarias y Pecuarias de la Universidad de Chile y directora de los laboratorios FARMAVET e INOCUIVET, incorpora otra dimensión al proceso. La inocuidad, plantea, es “el pilar central, transversal e innegociable” de la producción acuícola y no puede concebirse como un control de fin de línea. “Se gestiona bajo el enfoque de la granja o el mar a la mesa, entendiendo que debe resguardarse como una cadena ininterrumpida”, explica.
Una vez que los peces ingresan a la planta, el riesgo se desplaza hacia la contaminación que puede producirse a través del ambiente, las superficies, el agua, los equipos y la manipulación. Entre los agentes microbiológicos sujetos a control, según el producto y el mercado de destino, figuran Salmonella spp. y Listeria monocytogenes. Esta última adquiere especial importancia en alimentos listos para consumir, debido a su capacidad para persistir en ambientes refrigerados y formar biopelículas sobre superficies como el acero inoxidable.
La limpieza debe remover primero restos orgánicos y grasas que pueden proteger a los microorganismos. Después se aplica un desinfectante de uso alimentario validado para la superficie y el riesgo identificado. El monitoreo ambiental permite buscar patógenos o nichos persistentes, mientras que las auditorías verifican el funcionamiento del sistema. La eventual alternancia de desinfectantes debe responder a un programa validado y no a una regla aplicada sin evaluación previa.
Cornejo advierte, además, sobre un malentendido frecuente: inocuidad y calidad no son equivalentes. “Un salmón puede tener buena apariencia, pero si presenta un peligro microbiológico o químico no controlado, no puede considerarse inocuo”. Los análisis del producto final sirven para comprobar el desempeño del sistema, pero no pueden constituir la única barrera de control.
Lo que la planta no puede reparar
Surge entonces una pregunta: ¿cuánto de la calidad final depende del centro de cultivo y cuánto de la planta? Winter lo explica mediante dos escenarios. El pez, al llegar sano y en buenas condiciones, la planta dispone de un margen mayor para conservar su calidad. Si llega con un deterioro significativo, ese margen se reduce. “Si el pez llegó en mala condición, es un poco administrar el error: la planta no puede recuperar esa condición perdida, solo transformar el producto o elegir el producto correcto para el mercado correcto”.
Garrido aporta la mirada veterinaria que sostiene ese diagnóstico. El manejo deficiente durante la engorda, el estrés crónico, las densidades inadecuadas y las fallas en la calidad del agua pueden afectar el tejido muscular y manifestarse en problemas de textura, separación de los bloques musculares y menor retención de agua. Otros atributos no admiten una corrección posterior. “La pigmentación, atributo comercial diferenciador, se construye y consolida estrictamente durante la fase de engorda y no es corregible posteriormente”, explica.
Herramientas de evaluación
Frente a la falta de herramientas que permitan evaluar objetivamente el estado del pez antes de la cosecha, Garrido propone un modelo de control de calidad en cascada: aplicar criterios técnicos en cada traspaso de custodia, definir responsabilidades y planificar de forma integrada el centro, la cosecha, el transporte y la planta. El objetivo es fortalecer una trazabilidad de extremo a extremo y detectar las desviaciones antes de que alcancen el producto final.
Cornejo llega a un punto similar desde la inocuidad: la salud y el bienestar de los peces durante el cultivo son la base sobre la que se construye la condición del producto. Los peces criados en buenas condiciones, señala, entregan “un producto más homogéneo y de mayor calidad”. La planta puede preservar y transformar esa materia prima, pero no reconstruir la calidad biológica perdida durante las etapas anteriores.
Automatización para estandarizar el proceso
En la planta, la discusión sobre automatización no se limita a determinar si una máquina filetea mejor que una persona. “Si bien la gente, en algunos procesos, logra mejores rendimientos que las máquinas, la gracia es que esos rendimientos, a través de automatización, son estándares y parejos en el tiempo”, explica Winter. La principal ventaja es la consistencia: repetir un resultado dentro de parámetros definidos durante toda la jornada.
El desafío aumenta cuando una misma línea procesa especies o lotes de calibres diferentes. Recibir peces de 2 o 3 kg y luego ejemplares de 5, 6 o 7 kg exige equipos capaces de adaptarse sin perder rendimiento ni estándar. Esa variabilidad también ayuda a explicar la permanencia de operaciones manuales en etapas donde la automatización todavía no resulta rentable.
En materia de trazabilidad, Winter destaca el procesamiento continuo. Sustituir contenedores o bins por cintas transportadoras o sistemas continuos de enfriamiento puede reducir las diferencias en el tiempo de permanencia del producto. El objetivo es respetar el principio de primero en entrar, primero en salir, conocido como FIFO, y obtener condiciones más homogéneas en toda la línea.
Con equipos adecuados y bien mantenidos, una parte importante de la eficiencia depende de la planificación de los turnos, la distribución de las cargas y la reducción de las detenciones. “Las detenciones te matan la productividad”, indica Winter. La cosecha estacional del coho obliga, además, a reclutar y retener personal por ciclos acotados, lo que refuerza el valor de automatizar las tareas repetitivas sin prescindir de la supervisión humana.
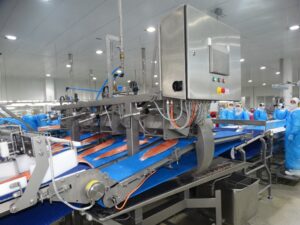
Procesamiento de filetes de salmón en una planta industrial, donde el control de la higiene, la temperatura y la manipulación resulta determinante para conservar la calidad. Foto: JBT Marel / Salmones Camanchaca.
Estándares y trazabilidad
Los compradores ya no evalúan únicamente la apariencia del producto final. También observan la solidez de los procesos que sustentan la inocuidad, la trazabilidad, el bienestar animal y la producción responsable. Sin embargo, los estándares externos no cubren exactamente los mismos ámbitos y no deben presentarse como equivalentes.
El estándar ASC establece requisitos de producción acuícola responsable aplicables a los centros de cultivo. BAP dispone de estándares para distintos eslabones de la cadena, incluidas las plantas de proceso. ISO 22000, en cambio, se concentra en el sistema de gestión de la inocuidad alimentaria. ISO/IEC 17025 acredita la competencia de los laboratorios y la validez de sus resultados, pero no certifica por sí sola la sostenibilidad, la calidad o la trazabilidad de un producto.
Cornejo subraya que las certificaciones deben entenderse como una consecuencia de un sistema de gestión eficaz y no como un objetivo aislado. Su valor depende de que los controles funcionen diariamente y de que la información permita reconstruir el recorrido del producto desde el centro de cultivo hasta el mercado.
El valor de los subproductos
La planta no produce únicamente filetes o pescado H&G. Cabezas, recortes, esqueletos, piel y vísceras forman corrientes de subproductos que pueden aprovecharse como materias primas. Parte de estos flujos ya se destina a la elaboración de harina y aceite de pescado. En paralelo, la investigación explora usos de mayor valor, como hidrolizados proteicos, colágeno, gelatina y enzimas.
Ese aprovechamiento puede reducir residuos y recuperar nutrientes, pero su factibilidad depende de la separación en origen, la inocuidad, la estabilidad de la materia prima, la escala disponible y la existencia de un mercado. Por ello, conviene distinguir entre aplicaciones consolidadas y desarrollos que todavía se encuentran en etapa de investigación o escalamiento.
La planta puede agregar valor mediante cortes, formatos, rendimiento, empaque y vida útil, pero no puede reconstruir la calidad biológica perdida antes de la cosecha. El pez que llega al faenamiento concentra meses de trabajo en agua dulce y mar. Desde ese punto, cada etapa decide cuánto de esa calidad se conserva hasta el mercado.
La cosecha del salmón coho no se distribuye de forma pareja durante el año. Su marcada estacionalidad, asociada a un ciclo de producción más breve que el del salmón Atlántico, concentra gran parte de la operación entre el segundo semestre y los primeros meses del año siguiente. En esa ventana coinciden la disponibilidad de los centros, los buques vivero o wellboats, la capacidad de faena, los sistemas de enfriamiento, los túneles de congelación, el transporte y la mano de obra.
El resultado es principalmente un producto congelado, comercializado en formatos como H&G, sigla de headed and gutted o pescado sin cabeza ni vísceras, y filetes. Japón se mantiene como su principal destino histórico y allí el coho se utiliza con frecuencia en cortes tipo kirimi: porciones diagonales, habitualmente con piel, que posteriormente pueden salarse o cocinarse. Este mercado exige consistencia en la textura, el color, la presentación y la cadena de frío.
El cuello de botella de la cosecha
Antes de ingresar a la planta, el coho puede seguir rutas distintas. Dependiendo del modelo operacional, los peces pueden trasladarse vivos en un wellboat hasta una instalación de faenamiento en tierra o ser aturdidos, sacrificados y desangrados antes de llegar a la planta. En ambos casos, la coordinación entre centro de cultivo, transporte y proceso debe reducir las esperas, controlar la densidad y el oxígeno y mantener condiciones térmicas adecuadas.
David Garrido Ferreira, médico veterinario y gerente técnico de Salmones Aysén, sitúa el principal desafío operacional en “la complejidad de coordinar centros dispersos y geográficamente remotos, sumado a una ventana de cosecha concentrada que tensiona la disponibilidad de wellboats, la capacidad de las plantas y la cadena de frío”. Esa estacionalidad, explica, genera picos capaces de saturar de forma simultánea la planta, los túneles de congelación, el transporte y la disponibilidad de trabajadores.
OXZO1200x200
OXZO1200x200
Para mitigar esa presión, Garrido plantea escalonar los ingresos de smolts, distribuir al máximo la ventana de cosecha y dimensionar la infraestructura de enfriamiento y faena en función de los flujos máximos, no solo de los promedios anuales. A ello se suma la gestión de la mano de obra temporal y su curva de aprendizaje. “El salmón coho exige un cuidado y una delicadeza de procesamiento distintos a otras especies”, señala. La rotación o pérdida de personal experimentado puede generar quiebres durante la temporada y elevar los costos operacionales. Además, cualquier evento sanitario o ambiental adverso dentro de una ventana estrecha puede tener un impacto económico mayor.
El desafío de hacer circular los datos
Fernando Winter, gerente comercial de Meritens, plantea que las plantas ya producen una gran cantidad de información, pero no siempre la entregan a tiempo a quienes toman las decisiones. “La información está, pero no siempre está disponible a la persona correcta”, afirma. Desde la perspectiva de un proveedor de equipos de proceso, el desafío no radica únicamente en incorporar tecnología, sino en conectar los datos de cada etapa con la gestión de la línea.
Cuando esa información no circula, aumentan la variabilidad, las detenciones y los tiempos muertos. Para sostener el nivel de producción a pesar de esas pérdidas, alguna variable termina cediendo. “En esta ecuación, usualmente la calidad termina perdiendo”, advierte Winter.
Las etapas críticas del proceso
No hay una etapa que pueda aislarse de las demás. El manejo previo, el aturdimiento, el sacrificio, el desangrado, el enfriamiento y la higiene de las superficies funcionan como controles encadenados. Una falla temprana reduce el margen de acción de las etapas siguientes.
El primer punto crítico es el manejo y bombeo previo al aturdimiento. La forma en que se concentra, moviliza y transporta la biomasa influye en la condición con que los peces llegan al faenamiento. “Toda la calidad del producto pasa por la gente que hace el manejo previo”, señala Winter.
El segundo punto es el aturdimiento seguido del sacrificio y el desangrado. Según Winter, un procedimiento bien ejecutado puede contribuir a prolongar la vida útil y reducir puntos de sangre y fisuras en el filete. Garrido menciona, entre las medidas necesarias, un ayuno precosecha que permita limpiar el tracto digestivo sin comprometer el vigor del pez; un manejo de biomasa de bajo impacto; el control de la densidad y del oxígeno disuelto durante la carga y el transporte; un aturdimiento eficaz, ya sea percusivo o eléctrico, que anule rápidamente la sensibilidad; y un desangrado oportuno.
El estrés previo al sacrificio puede acelerar la entrada en rigor mortis y modificar el pH muscular, aunque sus efectos sobre la calidad dependen de las condiciones y del método aplicado. La pérdida por goteo o exudado también es multifactorial: se relaciona con la capacidad del músculo para retener agua y puede verse influida por el momento del fileteado, la congelación, el almacenamiento y, en determinados escenarios, el estrés previo. Del mismo modo, el enfriamiento en vivo no debe entenderse como un beneficio universal. En estudios con salmón Atlántico ha retrasado el rigor bajo condiciones específicas, pero también ha modificado indicadores fisiológicos de estrés, por lo que su aplicación requiere protocolos validados para cada operación.
El tercer control es la temperatura. Reducirla con rapidez y mantener el producto por debajo de 5 °C ralentiza el crecimiento microbiano, pero no elimina los patógenos ni reemplaza los controles de higiene. El frío también influye en la textura, la separación de los bloques musculares o gaping y la vida útil del producto.
El cuarto control es el descamado o deslimado. En peces sanos, el músculo presenta normalmente una carga microbiana muy baja, mientras la piel, las branquias, el tracto digestivo, el agua, los equipos y la manipulación constituyen vías relevantes de contaminación. El descamado y el deslimado reducen materia orgánica superficial, pero su eficacia microbiológica depende del diseño higiénico de los equipos, del agua empleada y de la limpieza y desinfección del sistema. “Si me preguntan cuál es el más importante de esos cuatro, no puedo romper ninguno, porque es una cadena”, resume Winter.
La inocuidad comienza antes de la planta
La doctora Javiera Cornejo, médica veterinaria, académica de la Facultad de Ciencias Veterinarias y Pecuarias de la Universidad de Chile y directora de los laboratorios FARMAVET e INOCUIVET, incorpora otra dimensión al proceso. La inocuidad, plantea, es “el pilar central, transversal e innegociable” de la producción acuícola y no puede concebirse como un control de fin de línea. “Se gestiona bajo el enfoque de la granja o el mar a la mesa, entendiendo que debe resguardarse como una cadena ininterrumpida”, explica.
Una vez que los peces ingresan a la planta, el riesgo se desplaza hacia la contaminación que puede producirse a través del ambiente, las superficies, el agua, los equipos y la manipulación. Entre los agentes microbiológicos sujetos a control, según el producto y el mercado de destino, figuran Salmonella spp. y Listeria monocytogenes. Esta última adquiere especial importancia en alimentos listos para consumir, debido a su capacidad para persistir en ambientes refrigerados y formar biopelículas sobre superficies como el acero inoxidable.
La limpieza debe remover primero restos orgánicos y grasas que pueden proteger a los microorganismos. Después se aplica un desinfectante de uso alimentario validado para la superficie y el riesgo identificado. El monitoreo ambiental permite buscar patógenos o nichos persistentes, mientras que las auditorías verifican el funcionamiento del sistema. La eventual alternancia de desinfectantes debe responder a un programa validado y no a una regla aplicada sin evaluación previa.
Cornejo advierte, además, sobre un malentendido frecuente: inocuidad y calidad no son equivalentes. “Un salmón puede tener buena apariencia, pero si presenta un peligro microbiológico o químico no controlado, no puede considerarse inocuo”. Los análisis del producto final sirven para comprobar el desempeño del sistema, pero no pueden constituir la única barrera de control.
Lo que la planta no puede reparar
Surge entonces una pregunta: ¿cuánto de la calidad final depende del centro de cultivo y cuánto de la planta? Winter lo explica mediante dos escenarios. El pez, al llegar sano y en buenas condiciones, la planta dispone de un margen mayor para conservar su calidad. Si llega con un deterioro significativo, ese margen se reduce. “Si el pez llegó en mala condición, es un poco administrar el error: la planta no puede recuperar esa condición perdida, solo transformar el producto o elegir el producto correcto para el mercado correcto”.
Garrido aporta la mirada veterinaria que sostiene ese diagnóstico. El manejo deficiente durante la engorda, el estrés crónico, las densidades inadecuadas y las fallas en la calidad del agua pueden afectar el tejido muscular y manifestarse en problemas de textura, separación de los bloques musculares y menor retención de agua. Otros atributos no admiten una corrección posterior. “La pigmentación, atributo comercial diferenciador, se construye y consolida estrictamente durante la fase de engorda y no es corregible posteriormente”, explica.
Herramientas de evaluación
Frente a la falta de herramientas que permitan evaluar objetivamente el estado del pez antes de la cosecha, Garrido propone un modelo de control de calidad en cascada: aplicar criterios técnicos en cada traspaso de custodia, definir responsabilidades y planificar de forma integrada el centro, la cosecha, el transporte y la planta. El objetivo es fortalecer una trazabilidad de extremo a extremo y detectar las desviaciones antes de que alcancen el producto final.
Cornejo llega a un punto similar desde la inocuidad: la salud y el bienestar de los peces durante el cultivo son la base sobre la que se construye la condición del producto. Los peces criados en buenas condiciones, señala, entregan “un producto más homogéneo y de mayor calidad”. La planta puede preservar y transformar esa materia prima, pero no reconstruir la calidad biológica perdida durante las etapas anteriores.
Automatización para estandarizar el proceso
En la planta, la discusión sobre automatización no se limita a determinar si una máquina filetea mejor que una persona. “Si bien la gente, en algunos procesos, logra mejores rendimientos que las máquinas, la gracia es que esos rendimientos, a través de automatización, son estándares y parejos en el tiempo”, explica Winter. La principal ventaja es la consistencia: repetir un resultado dentro de parámetros definidos durante toda la jornada.
El desafío aumenta cuando una misma línea procesa especies o lotes de calibres diferentes. Recibir peces de 2 o 3 kg y luego ejemplares de 5, 6 o 7 kg exige equipos capaces de adaptarse sin perder rendimiento ni estándar. Esa variabilidad también ayuda a explicar la permanencia de operaciones manuales en etapas donde la automatización todavía no resulta rentable.
En materia de trazabilidad, Winter destaca el procesamiento continuo. Sustituir contenedores o bins por cintas transportadoras o sistemas continuos de enfriamiento puede reducir las diferencias en el tiempo de permanencia del producto. El objetivo es respetar el principio de primero en entrar, primero en salir, conocido como FIFO, y obtener condiciones más homogéneas en toda la línea.
Con equipos adecuados y bien mantenidos, una parte importante de la eficiencia depende de la planificación de los turnos, la distribución de las cargas y la reducción de las detenciones. “Las detenciones te matan la productividad”, indica Winter. La cosecha estacional del coho obliga, además, a reclutar y retener personal por ciclos acotados, lo que refuerza el valor de automatizar las tareas repetitivas sin prescindir de la supervisión humana.
Procesamiento de filetes de salmón en una planta industrial, donde el control de la higiene, la temperatura y la manipulación resulta determinante para conservar la calidad. Foto: JBT Marel / Salmones Camanchaca.
Estándares y trazabilidad
Los compradores ya no evalúan únicamente la apariencia del producto final. También observan la solidez de los procesos que sustentan la inocuidad, la trazabilidad, el bienestar animal y la producción responsable. Sin embargo, los estándares externos no cubren exactamente los mismos ámbitos y no deben presentarse como equivalentes.
El estándar ASC establece requisitos de producción acuícola responsable aplicables a los centros de cultivo. BAP dispone de estándares para distintos eslabones de la cadena, incluidas las plantas de proceso. ISO 22000, en cambio, se concentra en el sistema de gestión de la inocuidad alimentaria. ISO/IEC 17025 acredita la competencia de los laboratorios y la validez de sus resultados, pero no certifica por sí sola la sostenibilidad, la calidad o la trazabilidad de un producto.
Cornejo subraya que las certificaciones deben entenderse como una consecuencia de un sistema de gestión eficaz y no como un objetivo aislado. Su valor depende de que los controles funcionen diariamente y de que la información permita reconstruir el recorrido del producto desde el centro de cultivo hasta el mercado.
El valor de los subproductos
La planta no produce únicamente filetes o pescado H&G. Cabezas, recortes, esqueletos, piel y vísceras forman corrientes de subproductos que pueden aprovecharse como materias primas. Parte de estos flujos ya se destina a la elaboración de harina y aceite de pescado. En paralelo, la investigación explora usos de mayor valor, como hidrolizados proteicos, colágeno, gelatina y enzimas.
Ese aprovechamiento puede reducir residuos y recuperar nutrientes, pero su factibilidad depende de la separación en origen, la inocuidad, la estabilidad de la materia prima, la escala disponible y la existencia de un mercado. Por ello, conviene distinguir entre aplicaciones consolidadas y desarrollos que todavía se encuentran en etapa de investigación o escalamiento.
La planta puede agregar valor mediante cortes, formatos, rendimiento, empaque y vida útil, pero no puede reconstruir la calidad biológica perdida antes de la cosecha. El pez que llega al faenamiento concentra meses de trabajo en agua dulce y mar. Desde ese punto, cada etapa decide cuánto de esa calidad se conserva hasta el mercado.